Статья помогает по внешнему признаку выйти на неисправный узел сверлильного оборудования, показывает, чем и по каким нормам проверять шпиндель и рабочую плоскость, и описывает смазку и регулярный уход. Капитальный ремонт станины и электрооборудования здесь не разбирается: для него нужны паспорт и схемы конкретной модели.
Распространенные неисправности сверлильного станка
Изнашиваются и ломаются привод, шпиндельная головка и узлы подачи. Таблица связывает признак с причиной и первым действием.
| Признак | Вероятная причина | Что делать |
|---|---|---|
| Двигатель работает, шпиндель стоит | Порван или соскочил ремень | Заменить ремень, осмотреть шкивы |
| На холостом ходу шпиндель вращается, под нагрузкой встает | Ремень ослаб или растянут | Подтянуть, при вытяжке заменить |
| Грубая стенка отверстия, увод сверла | Затупленный инструмент, изношенный патрон, возросший поперечный люфт шпинделя | Заточить сверло или заменить патрон; люфт отрегулировать |
| Вибрация и гул в шпиндельной головке | Износ подшипников | Заменить подшипники, проверить посадочные места |
| Перекос отверстий при хорошем инструменте | Перекос плоскости крепления заготовки или биение конуса шпинделя | Измерить индикатором и сравнить с нормой |
Брак при сверлении (увод, конусность отверстия, задиры стенок) связан с узлами из таблицы. Точность обработки задает шпиндель вместе с подшипниками.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Диагностика идет от дешевого к дорогому. Сначала осматривают сверло и патрон, затем ремень, затем люфты и биение. Шпиндельную головку разбирают в последнюю очередь. Критерий остановки простой: если после замены сверла и ремня биение на контрольной оправке укладывается в норму, дальше не идут и головку не вскрывают.
Ремонт привода: регулировка ремня и проскальзывание ремня
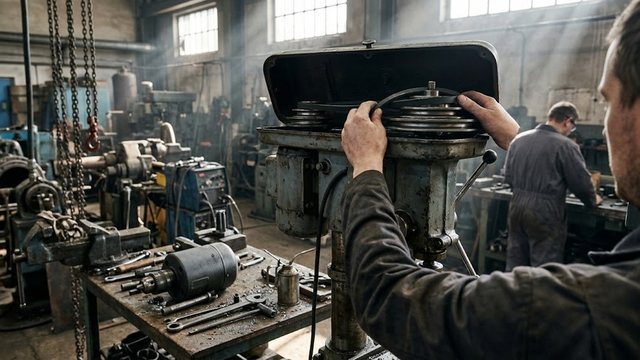
Ременная передача работает на трении, поэтому проверку начинают с нее. Если двигатель гудит, а шпиндель стоит, причину ищут в ремне и шкивах: двигатель в этом случае вращается вхолостую. Производитель Белмаш в руководстве к модели DP250-16J задает проверку так: ремни должны прогибаться примерно на 13 мм при нажатии посередине между шкивами. Если проскальзывание ремня появляется при сверлении, регулировку повторяют, сдвигая электродвигатель на фиксаторах.
Ремень с трещинами и расслоением подтягивать бесполезно, его заменяют. Парный комплект меняют целиком: новый ремень рядом со старым вытянутым нагружается неравномерно.
У части моделей защитный кожух блокирует пуск концевым выключателем. Если после регулировки привод молчит, первым делом проверяют, плотно ли закрыт кожух.
Подобрать оборудование под вашу задачу
Ремонт шпинделя: проверка биения и изношенный подшипник
Шпиндель представляет собой вал на подшипниках, поэтому его биение зависит от состояния опор. Увод сверла и разбитые отверстия вызывает биение шпинделя наряду с тупым сверлом и износом патрона. Проверку биения ведут индикатором часового типа в два захода. Сначала замеряют патрон в сборе. Если биение велико, оправку вставляют в конус шпинделя отдельно и замеряют снова.
Малое биение на оправке и большое на патроне означает изношенный патрон или плохую посадку патрона на конусе. Большое биение на оправке указывает на подшипники шпинделя или посадочный конус. Устранение биения шпинделя начинается с этого разделения: без него легко заменить исправный подшипник.
Ориентир для сравнения дает ГОСТ 370-93 на вертикально-сверлильные станки с классами точности Н и П. Для условного диаметра сверления от 20 до 80 мм радиальное биение внутреннего конуса на расстоянии 300 мм допускается не более 30 мкм в классе Н и 20 мкм в классе П. У самого торца допуск жестче: 20 мкм и 12 мкм соответственно. Замер на контрольной оправке делают именно на расстоянии 300 мм от торца шпинделя, иначе сравнение с нормой теряет смысл. Для станков с меньшим диаметром сверления в стандарте приведены другие значения.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
Бытовой образец такой точности не обязан соответствовать, и там норму применяют как шкалу: чем ближе замер к значениям класса Н, тем меньше причин вскрывать головку. Подшипник шпинделя меняют вовремя, пока износ не разрушил посадочные места: по руководству Белмаш изношенные опоры ухудшают качество обработки и сокращают срок службы.
Точность рабочей плоскости и юстировка
Рабочий стол с плоскостью крепления заготовки обеспечивает точность взаимного положения отверстий и задает базу для всех отверстий. Плоскостность поверхности в ГОСТ 370-93 нормируется по длине измерения: при длине до 200 мм допуск 20 мкм в классе Н и 12 мкм в классе П. Перпендикулярность этой плоскости оси шпинделя при ширине до 320 мм проверяют на длине 160 мм, допуск 30 мкм (Н) и 20 мкм (П).
Перекос дают ослабший зажим на колонне или кронштейне и износ поверхности. Порядок такой: затянуть зажимы, зачистить посадочное место на колонне от стружки и засохшего масла, затем измерить угол индикатором на оправке в шпинделе. Фиксация стола на колонне должна быть надежной: при слабом зажиме замер «плывет» и юстировка теряет смысл. Если после затяжки плоскость все равно «гуляет», причина в изношенной втулке или рейке подъема, и работа идет по паспорту.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Нормы стандарта даны для условного диаметра сверления свыше 20 мм. Для станка с меньшим максимальным диаметром нормы служат ориентиром для оценки износа.
Смазка подвижных частей
Руководство Белмаш требует регулярно смазывать подвижные части и предупреждает о недопустимости попадания масла на шкивы и клиновые ремни. Масло на ремне вызывает проскальзывание и разрушает его, поэтому при смазке шкивы закрывают ветошью. Закрытые шариковые подшипники с заложенной смазкой на весь срок службы не обслуживают.
Смазывают то, что скользит: пиноль и колонну с подъемной рейкой; отдельно поворотные узлы и шестерни ручной подачи. Марки масел и точки берут из карты смазки в паспорте. Если карта нанесена на табличку, работают по ней и не заменяют масло «универсальным». Разным узлам нужна разная вязкость, а густая смазка на пиноли дает тугой ход подачи.
После очистки от стружки неокрашенные и чугунные поверхности протирают нейтральным составом без растворителей.
Профилактическое обслуживание станка и график ТО
Периодичность зависит от загрузки станка, перечень работ один и тот же. Перед каждой сменой осматривают сверло с зажимом и кожухи, убирают стружку с направляющих. Периодически проверяют натяжение ремня, люфт шпинделя и пружину возврата подачи, а также смазывают подвижные части. В плановое ТО индикатором замеряют биение оправки и перекос плоскости и записывают результат: рост замеров во времени предсказывает износ подшипников раньше, чем появится вибрация.
Перед длительным хранением оборудование очищают от отходов и смазывают детали, подверженные коррозии. После хранения в холоде его выдерживают в тепле до включения, иначе конденсат попадает на электродвигатель и электрику.
Кому доверить ремонт сверлильного станка
Ремень, смазку и регулировку люфта выполняет слесарь цеха: хватит ключей и индикатора. Разборка шпиндельной головки, расточка гильзы и электрика требуют специалиста по ремонту, у которого есть опыт проверки точности и инструмент для разборки головки.
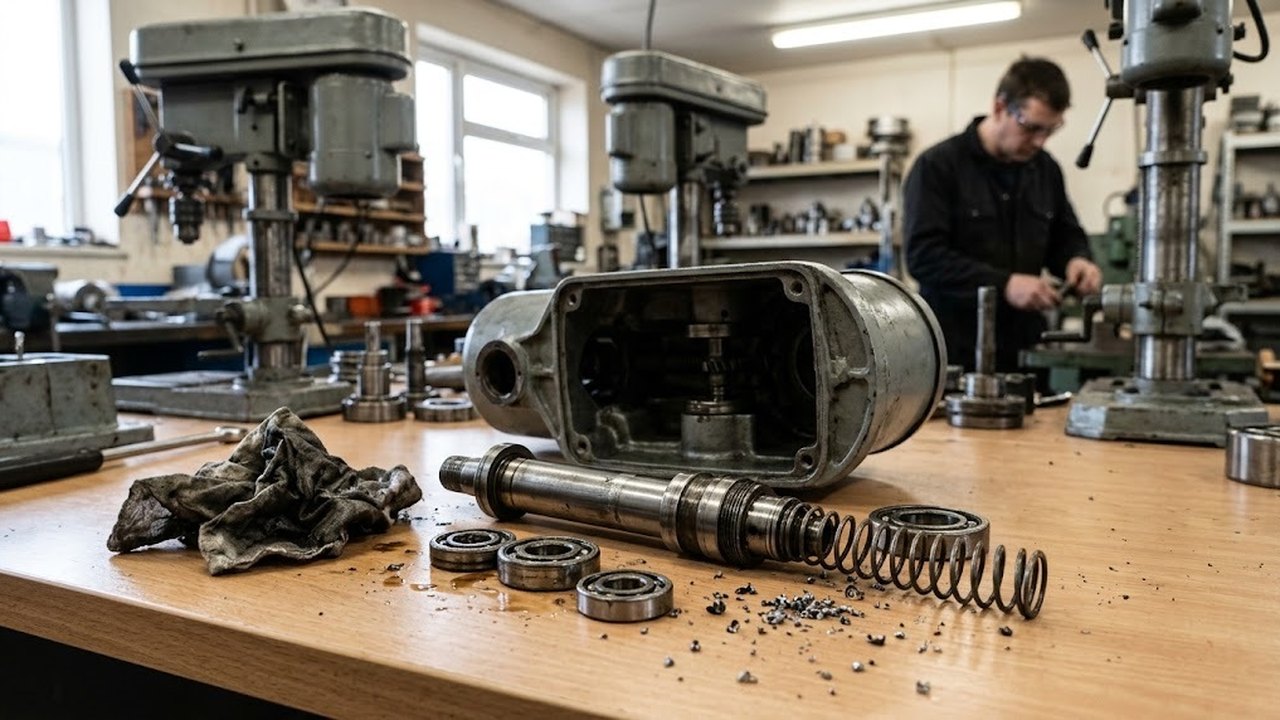
Этапы ремонта головки идут в таком порядке: снятие ремня и кожуха, разборка, замена изношенных подшипников и осмотр посадочных мест, сборка и юстировка. Каждый этап ремонта завершается тестированием: пробный запуск на холостом ходу и пробные отверстия под нагрузкой, замер диаметра отверстия и плавность хода пиноли. Результаты записывают в журнал до и после ремонта, иначе непонятно, что дал ремонт.
Когда ремонт сверлильного станка не окупается
Замена ремня, а затем подшипников шпинделя часто возвращает точность сверления, если посадочные места не изношены. Разбитая пара «пиноль — гильза» восстанавливается расточкой гильзы и ремонтной втулкой, и итог не гарантирован. Выход из строя колонны или станины и трещины в чугунном корпусе головки в цеховых условиях почти не поддаются восстановлению. Тогда разумно сравнить затраты на ремонт с покупкой новой машины того же класса.
При выборе замены смотрят на тип. Вертикально-сверлильные станки подходят для заготовок, которые ставят на плоскость. Настольные сверлильные станки закрывают малые диаметры и небольшие партии. Для крупных тяжелых заготовок, которые не переставить, существуют радиально-сверлильные станки: у них перемещается головка, а заготовка стоит на плите.
Вертикально-сверлильные станки по моделям
Весь раздел →
Станок вертикальный сверлильно-фрезерный модели СФ32Б, СФ32Б-05

Настольные вертикально-сверлильные станки 2М112, ГС2112