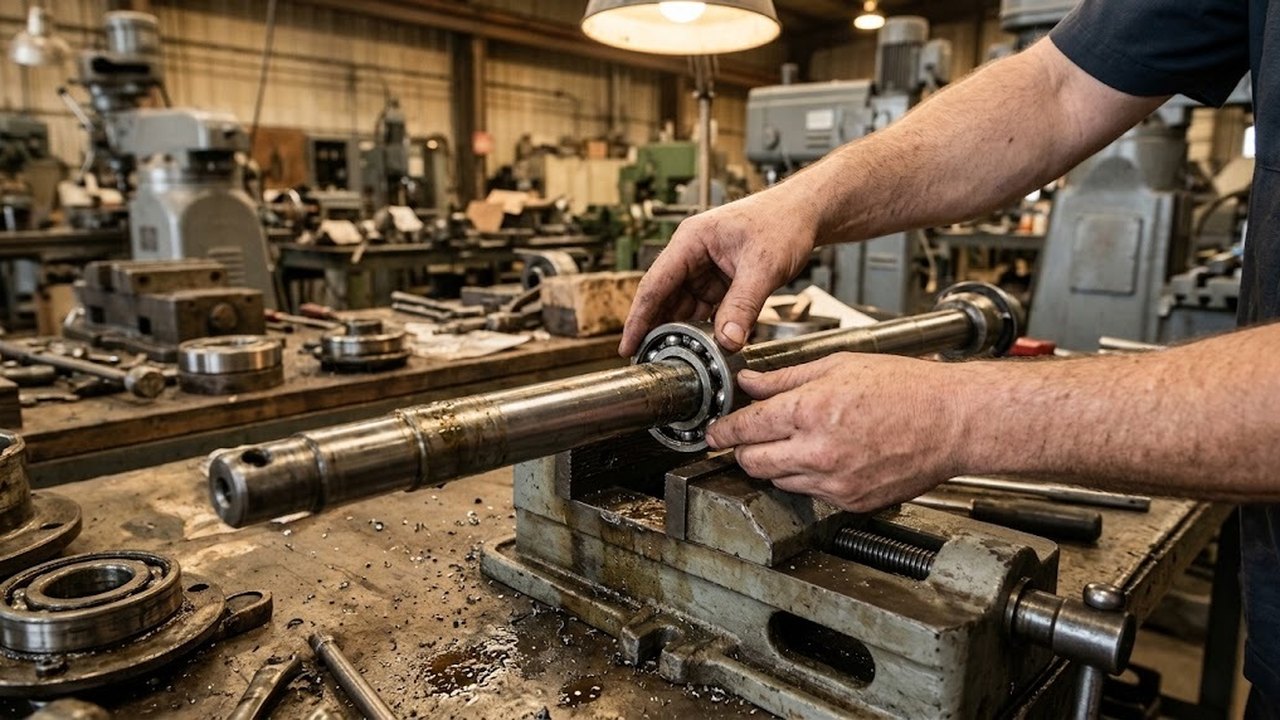
Опора задает, как шпиндель сидит в пиноли или гильзе: от нее зависят биение сверла, осевой люфт, вибрация и шум. Ниже разобрано, какие нагрузки приходятся на подшипник шпинделя сверлильного станка, чем различаются шариковые и роликовые схемы, как проверить износ и в каком порядке менять комплект.
Какие нагрузки несет опора шпинделя
Сверление нагружает опору иначе, чем фрезерование. Главная нагрузка осевая: сверло вдавливается в металл усилием подачи, и эта сила уходит через шпиндель в опору. Радиальная составляющая у остро заточенного сверла невелика, пока режущие кромки симметричны. Перекос заточки или увод сверла создает боковую силу, и опора получает радиальную нагрузку сверх расчетной.
Поэтому опора должна воспринимать осевую силу подачи и держать вал без качки на холостом ходу. Шпиндель сверлильного станка без фрезерной функции не рассчитан на боковые силы, и фрезерование на нем изнашивает опору раньше срока. Сверлильно-фрезерные станки конструируют под такую нагрузку.
Сверлильно-фрезерные станки
Весь раздел →
Сверлильно-фрезерный станок MetalMaster MF-45V

Сверлильно-фрезерный станок NORDBERG NDM30405T

Сверлильно-фрезерный станок NORDBERG NDM3047
Шариковые, роликовые и радиально-упорные подшипники шпинделя
Конструкции у машин разные, поэтому единого ответа на вопрос, что стоит в шпинделе, нет. Типовые решения собраны в таблице.
| Тип подшипника | Что воспринимает | Возможное применение |
|---|---|---|
| Радиальный шариковый | радиальную нагрузку и небольшую осевую | верхняя опора, легкие настольные модели |
| Упорный шариковый | осевую нагрузку одного направления | нижняя опора под усилие подачи |
| Радиально-упорный шариковый, пара | осевую силу и радиальную одновременно | модели с высокой точностью вращения |
| Конический роликовый | значительную осевую и радиальную нагрузку | тяжелые вертикальные и радиальные машины |
Радиально-упорные ставят парой с предварительным натягом. Конические ролики выдерживают больше, но их регулируют при сборке. Шариковые выбирают там, где важна частота вращения и низкое трение. Какой вариант стоит в конкретной машине, сказано в ее паспорте или видно при разборке.
Подобрать оборудование под вашу задачу
Угол контакта и натяг радиально-упорной пары
Прецизионные шпиндельные радиально-упорные подшипники выпускают с углом контакта от 15 до 25 градусов (по данным производителя Timken). Чем больше угол, тем лучше подшипник держит осевую силу. Меньший угол дает выигрыш по скорости, и для высокоскоростной обработки производитель рекомендует 15 градусов. Подшипники общего назначения бывают и с большим углом. У сверлильного шпинделя преобладает осевая нагрузка, и по этой логике больший угол ему подходит лучше, хотя окончательный выбор делает конструктор.
Натяг убирает зазор в паре и повышает жесткость. Слишком большой натяг греет узел, слишком малый оставляет люфт. Допуски по натягу у производителей различаются более чем вчетверо, а после затяжки итоговый натяг в худшем случае падает втрое. Поэтому детали из разных партий и от разных поставщиков в одну пару не собирают: комплектный набор задает натяг заранее.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Классы точности по ГОСТ 520-2011 включают нормальный 0 и более точные 6, 5, 4 и 2. Для сверлильной техники ставят класс, указанный производителем.
Предел частоты вращения по dN
Предел скорости оценивают произведением диаметра отверстия в миллиметрах на число оборотов в минуту. Шпиндель сверлильного станка вращается примерно от 100 до 3600 об/мин,. Этот диапазон служит иллюстрацией, и у других моделей он иной. Для отверстия 30 мм при 3600 получается 108 000, для отверстия 60 мм 216 000.
В отраслевой статье о прецизионных подшипниках предупреждают: выше 350 000 dN разгрузка предварительно натянутой пары может привести к отказу. Высокоскоростными принято считать значения выше миллиона. Для отверстия 60 мм при 3600 об/мин получается 216 000, то есть ниже порога. Приблизиться к нему можно только на крупных отверстиях. Высокая скорость вращения сверлильному шпинделю нужна редко, и гибридный подшипник с керамическими шариками выигрывает в скорости там, где она не востребована.
Признаки износа: биение, люфт, шум и нагрев
Износ растет постепенно. Первым замечают биение сверла: отверстие получается больше номинала, а стружка сходит неравномерно. Позже появляется осевой люфт, он чувствуется при нажатии рукой на патрон снизу вверх. Ровное гудение сменяется скрежетом или стуком на отдельных частотах, а корпус пиноли нагревается заметнее прежнего.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
К неисправности подшипника приводят такие факторы: загрязнение стружкой и пылью, нехватка или старение смазки, перекос посадочных мест и перегрузка боковой силой. Сталь дорожек и тел качения устает от повторяющихся нагрузок, а сухое трение быстро греет кольца.
Похожие симптомы дают другие причины: изогнутое сверло, изношенный патрон, плохо вставленный конус. Прежде чем разбирать узел, их исключают, иначе комплект заменят зря, а биение останется.
Как замерить биение и осевой люфт индикатором
Для проверки нужен индикатор часового типа на магнитной стойке. Радиальное биение измеряют на оправке, вставленной в шпиндель, потому что у патрона собственная погрешность. Ножку ставят у торца оправки, затем на удалении от него и проворачивают шпиндель вручную. Рост показаний вдали от торца указывает на изогнутую оправку или перекос оправки в конусе. Одинаковые показания в обоих сечениях указывает на опору или конусное гнездо шпинделя.
Осевой люфт измеряют, приложив ножку к торцу и нагружая его снизу вверх и обратно. Допустимые значения указаны в паспорте станка. Если паспорта нет, ориентиром служит ощутимый рукой люфт. Сначала его пробуют убрать регулировкой натяга, а замена нужна, если люфт остается.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Замена шпиндельного подшипника: порядок и ошибки
Снимают шпиндель вместе с пинолью, отмечают положение стопорных колец и гаек. Старый подшипник спрессовывают, передавая усилие на то кольцо, которое снимают. Удар молотком или выколоткой по кольцу, которое остается в узле, передает нагрузку через шарики на дорожки. Дорожки получают вмятины, и новая опора быстро выходит из строя.
Перед установкой проверяют посадочные размеры шпинделя и пиноли, затем закладывают в подшипник смазку по рекомендации производителя. Запрессовывают через оправку, упирающуюся в то кольцо, которое садится с натягом. После сборки регулируют натяг гайкой, если конструкция это предусматривает, и дают машине поработать на низких оборотах, наблюдая за нагревом.
Высокая точность изготовления не исправит перекос посадочных мест или изогнутую оправку.
Выбор станка по типу подшипника и скорости вращения
Сведения об опоре в паспорте бывают неполными. Этот подшипник входит в узел шпинделя, и его замена требует разборки пиноли, поэтому состояние опоры проверяют до покупки. При покупке вертикально-сверлильного станка или радиально-сверлильного станка стоит выяснить тип опоры, наличие регулировки натяга и доступность деталей на замену. Ходовые типоразмеры проще обслуживать в Казахстане, чем редкую конструкцию под заказ.
Для интенсивной работы с крупными диаметрами полезна роликовая нижняя опора с запасом по грузоподъемности. Настольным моделям, рассчитанным на легкий режим, достаточно шариковой. На месте покупки проворачивают шпиндель рукой, прислушиваются к шуму и проверяют осевой люфт, прежде чем включать машину под нагрузкой.