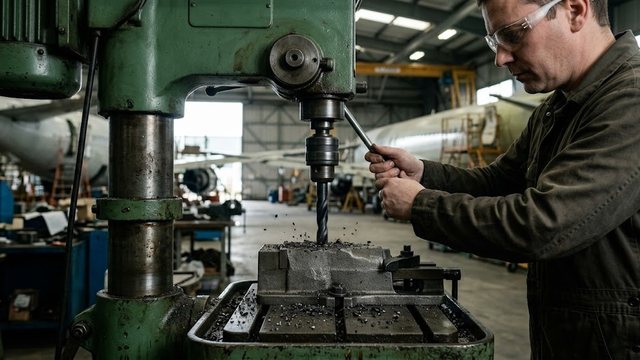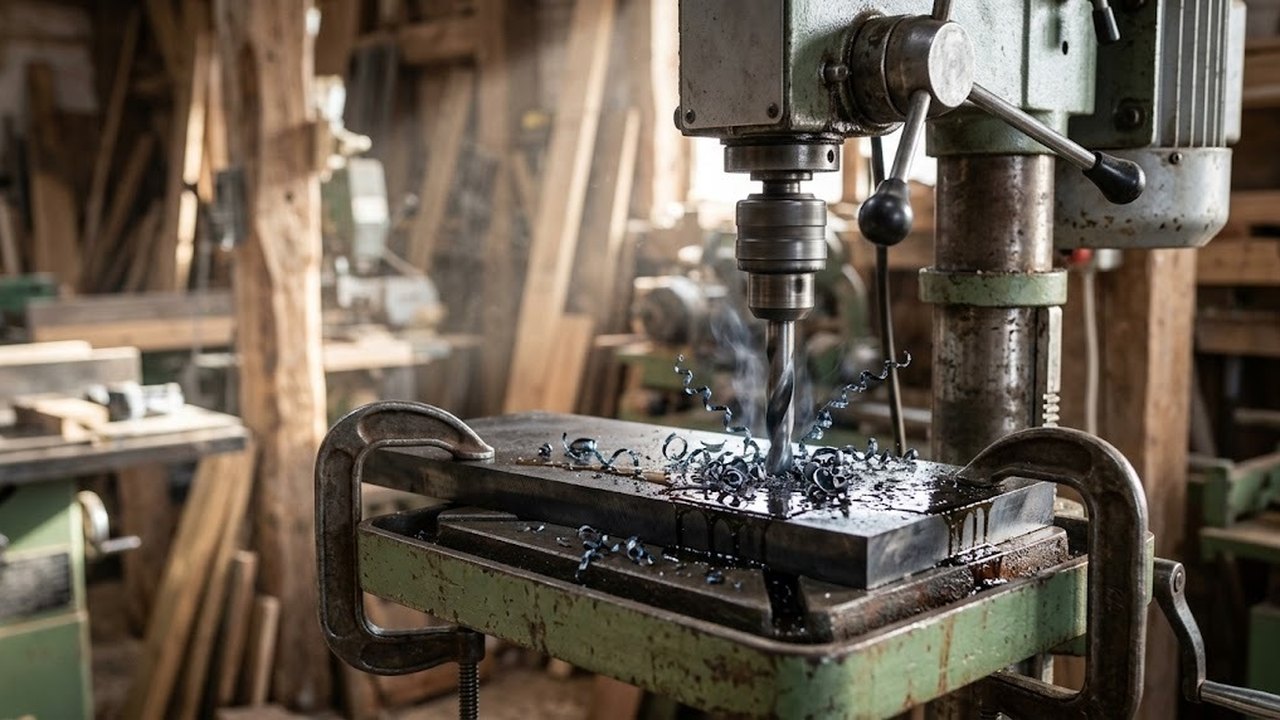
Титан сверлится на вертикально-сверлильном станке при трех условиях: низкая скорость резания, постоянная подача и охлаждающая жидкость в зоне обработки. Ниже даны значения из каталогов производителей инструмента и из исследования, расчет оборотов по диаметрам и список проверок для выбора станка. Режимы для конкретной марки сплава берут в каталоге изготовителя.
Почему титановый сплав перегревает кромку
Теплопроводность сплава Ti-6Al-4V (обозначение из англоязычных каталогов) составляет 6,7–7,5 Вт/(м·К). У чистого титана она равна 21,9 Вт/(м·К). Сплав проводит тепло примерно втрое хуже, поэтому зона обработки отводит его плохо, и нагрев растет.
Предел текучести сплава 880–920 МПа, типичная твердость около 36 HRC. Для сравнения, чистый титан по прочности сопоставим с некоторыми сталями. Высокая температура и высокое давление действуют на кромку одновременно, и при затуплении нагрев может резко вырасти.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Титан способен гореть на воздухе при температуре ниже температуры плавления (1668 °C) и активно реагирует с кислородом при 1200 °C. Это свойство металла объясняет, почему перегрев кромки недопустим. Затупление и остановка внутри отверстия дают избыточное тепло.
Режимы сверления титана: обороты по диаметрам
Каталог Gühring для твердосплавных микросверл диаметром 0,8–3 мм с внутренними каналами (серии 6408 и 6412) дает для титановых сплавов скорость резания 115 SFM, то есть около 35 м/мин. Для сверл того же каталога без внутренних каналов (серии 6400 и 6401) указано 50 SFM, то есть около 15 м/мин. Исследование высокоскоростного сверления Ti-6Al-4V твердосплавным сверлом диаметром 6 мм без охлаждения нашло оптимум при 75 м/мин. Это около 3980 об/мин.
Значения различаются от двух до пяти раз, потому что описывают разные условия: тип сверла, подачу СОЖ и диаметр. Для диаметра 25 мм стартовую скорость берут из каталога производителя.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Обороты для двух каталожных случаев посчитаны по формуле n = 1000·v / (π·D).
| Диаметр, мм | Сверло с внутренними каналами, 35 м/мин, об/мин | Сверло без внутренних каналов, 15 м/мин, об/мин |
|---|---|---|
| 6 | 1857 | 809 |
| 10 | 1114 | 485 |
| 16 | 696 | 303 |
| 25 | 446 | 194 |
| 32 | 348 | 152 |
Машина без внутреннего подвода охлаждения через шпиндель работает с инструментом без внутренних каналов, поэтому ориентиром служит правый столбец. На диаметре 32 мм это около 152 об/мин. Шпиндель обязан держать момент на таких ступенях. Если нижняя ступень станка выше оборотов из таблицы для нужного диаметра, скорость окажется выше рекомендованной каталогом.
Подобрать оборудование под вашу задачу
Подача: инструмент не должен только тереться
В каталоге Gühring подача на оборот для микросверл 0,8–3 мм составляет 0,008–0,06 мм/об. В исследовании на диаметре 6 мм оптимум найден при 0,015 мм/об. Подача мала, но обязательна. Когда стружка перестает сниматься и сверло скользит по дну отверстия, поверхность упрочняется. Sandvik Coromant отмечает, что упрочнение мешает последующим операциям, и советует увеличить подачу.
Это требует равномерной подачи. Ее обеспечивает механический привод шпинделя с плавной регулировкой.
Охлаждение и вывод стружки
Sandvik Coromant рекомендует подавать СОЖ через инструмент, особенно в отверстия глубиной больше трех диаметров: внутренний подвод предотвращает забивание стружкой. Давление до 70 бар улучшает результат при работе с титаном. Gühring для инструмента с внутренними каналами называет минимальное давление 250 psi, то есть около 17 бар.
У большинства сверлильных станков подвода через шпиндель нет, и это проверяют в паспорте. Тогда эмульсию или масло направляют в зону обработки обильной струей. Наружная струя снимает тепло и смазывает зону контакта, но стружку из глубокого отверстия выносит хуже внутренней подачи. Поэтому глубокие отверстия в титане лучше сверлить инструментом с внутренними каналами.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Подходящее сверло для титанового сплава
Основной инструмент делают из твердого сплава с износостойким покрытием, например TiAlN. Такое покрытие широко представлено в каталогах: серия микросверл Gühring 6412 с этой защитой рассчитана на титан. Sandvik Coromant советует острую режущую геометрию, потому что тупая кромка усиливает упрочнение.
В производстве ресурс сверла определяют заточка и состояние ленточек: от них зависит число отверстий до замены. Область применения цифр из таблицы выше ограничена твердосплавным инструментом. Для быстрорежущей стали режимы берут из данных ее производителя.
Как выбрать станок для сверления титана
- Диапазон оборотов: нижняя ступень не выше оборотов, которые дает рекомендованная скорость для нужного диаметра.
- Механический привод шпинделя с плавной регулировкой.
- Жесткость стойки и шпинделя: люфт превращается в вибрацию, а вибрация быстро выкрашивает кромку.
- Система охлаждения с насосом достаточной производительности и возвратом жидкости в бак.
- Надежный зажим: при заедании на заготовку приходит большой крутящий момент.
Подходящие машины собраны в разделах вертикально-сверлильных и радиально-сверлильных станков. Радиально-сверлильный станок удобен для крупной заготовки, но длинный вылет рукава снижает жесткость, поэтому рукав лучше держать ближе к стойке.
Радиально-сверлильные станки по моделям
Весь раздел →
Радиально-сверлильный станок 2А554

Радиально-сверлильный станок 2К522
Радиально сверлильный станок ГС545
Границы применимости цифр
Режим зависит от состояния заготовки. Каталог Gühring разделяет титановые сплавы по твердости: до 24 HRC и от 24 до 38 HRC. Сплав Ti-6Al-4V с типичной твердостью 36 HRC попадает во вторую группу, а значение 115 SFM относится к первой. Строку для второй группы читают в каталоге отдельно.
Для сверл глубиной 30 и 40 диаметров (серии 6513 и 6514) тот же каталог требует предварительного отверстия глубиной 1–1,5 диаметра. В него входят на оборотах около 300 об/мин, затем включают охлаждение высокого давления и поднимают обороты. Для такой схемы нужен подвод охлаждения под высоким давлением через инструмент, поэтому обычный вертикально-сверлильный станок без него для таких сверл не подходит.