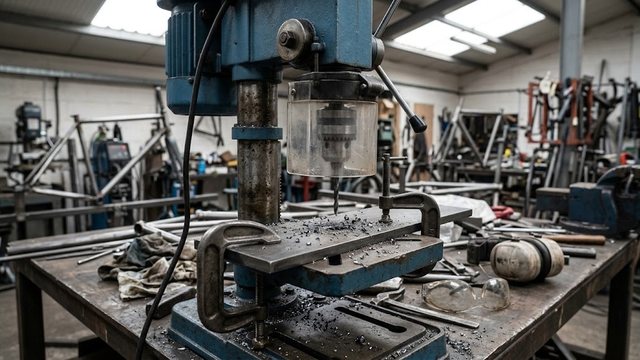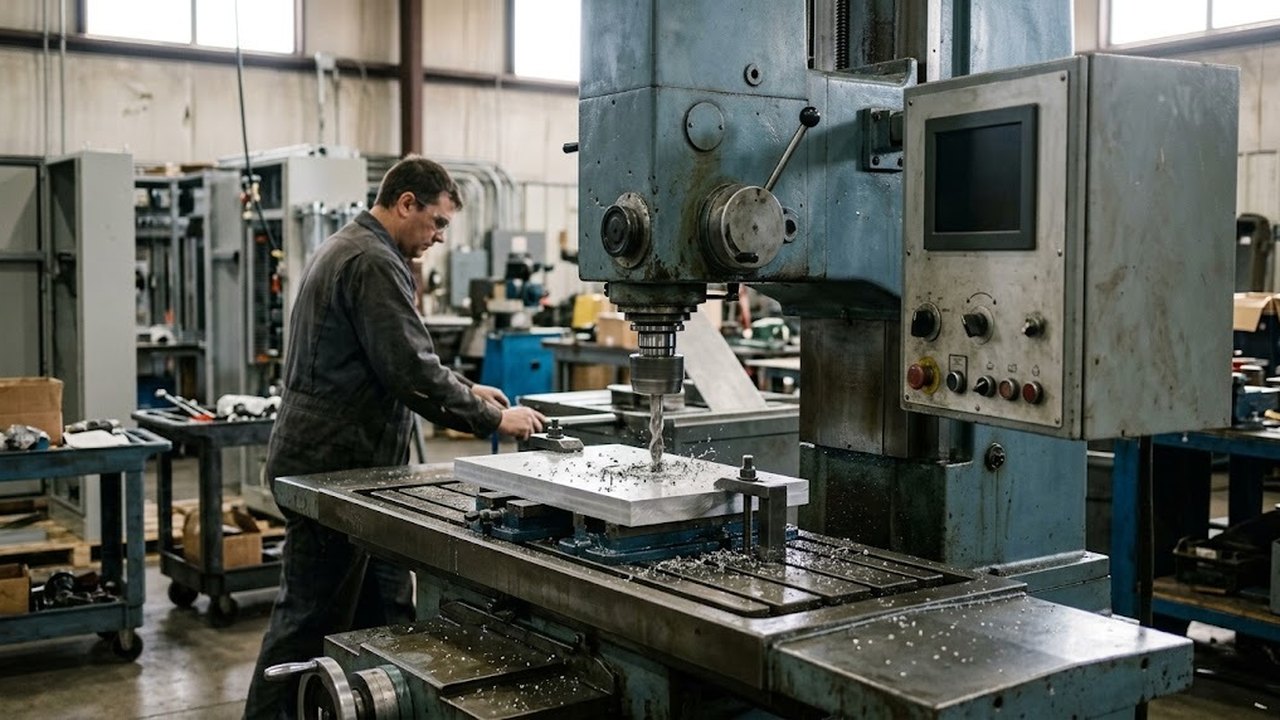
Координатно-сверлильный станок делает отверстия по заданным координатам, без разметки на детали. Ниже разобраны схема такого станка, история на примере модели КС-02 и станки, которые решают ту же задачу сегодня. Координатно-расточный станок — другая машина, она предназначена для чистовой расточки отверстий с жестким допуском межосевых расстояний и здесь не рассматривается.
Принцип работы: сверление по координатам
Заготовку закрепляют на столе, он перемещается в двух взаимно перпендикулярных направлениях, шпиндель опускается строго вертикально. Положение каждого отверстия задано координатами X и Y от базы детали, поэтому разметка кернером и рейсмусом не нужна. Выигрыш тем заметнее, чем больше одинаковых деталей с отверстиями по одному чертежу.
В обычном вертикально-сверлильном станке плита неподвижна или поворачивается, а деталь двигают рукой или ставят в кондуктор. Вертикально-сверлильные станки с координатным столом убирают ручное перемещение детали и разметку: оператор выставляет координаты по шкалам и ищет точку по числам, без рисок.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
Конструкция станка и перемещение стола
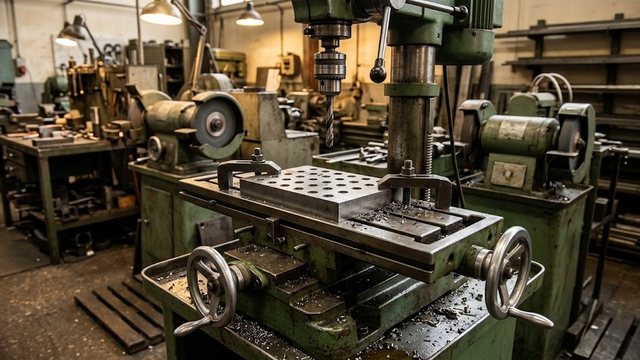
Основа станка — колонна или станина, на которой смонтированы шпиндельная бабка и стол. Бабка несет шпиндель с гильзой: гильза выдвигается вниз и дает ход сверла по глубине. Стол собран из двух кареток на направляющих. Каждая каретка перемещается винтом, отсчет ведется по шкале, лимбу или датчику.
Жесткость узлов задает допустимую подачу. Люфт в винтовой паре подачи отражается на положении отверстия, а биение шпинделя разбивает диаметр. Поэтому при выборе станка проверяют состояние направляющих и винтов кареток, и мощность двигателя здесь второстепенна.
В станках с ЧПУ ручные маховики заменены приводами осей, а отсчет ведет система управления. У станков с ЧПУ той же компоновки схема узлов прежняя: бабка, шпиндель, крестовой стол.
Подобрать оборудование под вашу задачу
КС-02 как образец схемы середины прошлого века
Настольный координатно-сверлильный станок КС-02 выпускался начиная с 1962 года. Он создан на базе КС-01, а главное отличие — механическая вертикальная подача шпинделя 0,05 мм на оборот. Станок рассчитан на отверстия в деталях малых и средних размеров без предварительной разметки.
Основные параметры: сверление в стали 45 до диаметра 12 мм, стол 250 × 600 мм, ходы 200 мм вдоль и 150 мм поперек, ход гильзы вручную 100 мм. Главный привод — двигатель 1,0 кВт при 1410 об/мин, шпиндель вращается на одной из четырех скоростей: 445, 620, 875 и 1220 об/мин. Класс точности нормальный, Н.
Специальные сверлильные станки
Весь раздел →
Сверлильная кронка д. 75 мм по бетону

Многошпиндельный сверлильный станок 2VMS13Х12
Многошпиндельный сверлильный станок 2VMS13Х24
Четыре ступени дают заметные скачки. Отношение соседних частот составляет около 1,4 (620 / 445, 875 / 620, 1220 / 875). Для диаметра 12 мм скорость резания на кромке выходит от 16,8 м/мин на нижней ступени до 46,0 м/мин на верхней (формула v = π · d · n / 1000). Для диаметра 3 мм верхняя ступень ограничивает скорость резания значением 11,5 м/мин.
Подача 0,05 мм/об задает время цикла. На частоте 620 об/мин осевая скорость составляет 31 мм/мин, и сквозное отверстие в пластине толщиной 30 мм занимает около минуты. На сотню деталей по одному такому отверстию уйдет около 97 минут чистого сверления.
Граница применимости и точность позиционирования
Ходы 200 × 150 мм ограничивают поле, в котором шпиндель достает до детали без переустановки. Деталь крупнее этого поля сверлят в несколько установов, и каждый установ вносит свою погрешность базирования.
Точность позиционирования складывается из точности винта, зазоров в направляющих и жесткости станины, а заготовка и оснастка добавляют свою погрешность. Проверяют ее на пробной пластине: просверливают ряд отверстий и измеряют межосевые расстояния.
Ручной отсчет по шкалам и лимбам делает результат зависимым от оператора. Разброс положения отверстий при ручном отсчете выше, чем при отсчете системой управления, а повторяемость партии хуже. Для единичных и мелкосерийных работ это приемлемо, для массовых нет.
Специальные сверлильные станки
Весь раздел →
Многошпиндельный резьбонарезной станок 2VMR13Х24
Многошпиндельный резьбонарезной станок 2VMR23Х12

Многошпиндельный сверлильный станок 2VMS32х12
Станок с четырьмя скоростями и одной подачей не подходит для инструмента, который требует тонкой настройки режима: малых диаметров, глубокого сверления, труднообрабатываемых сплавов. Для длинных отверстий предназначены отдельные станки для глубокого сверления, а для многоотверстных плит — многошпиндельные.
Смена инструмента здесь ручная. Резьбовое отверстие требует сверла, зенковки и метчика, и каждая смена прерывает цикл.
Современные аналоги с ЧПУ и сверлильно-фрезерные станки
Прямое развитие схемы — сверлильные станки с ЧПУ: оси перемещаются приводами, программа задает координаты всех отверстий, а оператор лишь закрепляет деталь. Для крупных плит и листов выпускают портальные сверлильные станки с ЧПУ, где движется портал над неподвижной деталью.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Между ручным координатным станком и станком с ЧПУ стоят сверлильно-фрезерные станки. У многих настольных сверлильно-фрезерных станков крестовый стол перемещают маховиками с лимбами, поэтому позиционирование остается ручным, зато к сверлению добавляется фрезерование пазов и плоскостей.
В советской линейке был и станок с ЧПУ и автоматической сменой инструмента КС12-500М2. Он выполняет сверление, рассверливание, зенкерование, развертывание, нарезание резьбы и расточку, а также легкое фрезерование прямоугольных контуров. Магазин рассчитан на 28 инструментов, поэтому смена инструмента в цикле идет без остановок оператора.
| Параметр | КС-02 | КС12-500М2 |
|---|---|---|
| Наибольший диаметр отверстия в стали, мм | 12 | 12 |
| Рабочая поверхность стола, мм | 250 × 600 | 500 × 710 |
| Ход стола по X, мм | 200 | 630 |
| Ход стола по Y, мм | 150 | 500 |
| Частоты шпинделя | 4 ступени, 445–1220 об/мин | 16 ступеней, 112–3980 об/мин |
| Главный привод, кВт | 1,0 | 5,3 |
| Подача шпинделя | 0,05 мм/об (31 мм/мин при 620 об/мин) | 20–1000 мм/мин |
Таблица показывает, что максимальный диаметр сверла остался прежним, а выросли поле обработки и число режимов. Ход по X больше в 3,15 раза, ход по Y в 3,33 раза. Ускоренный ход стола и головки 2,0 м/мин проходит полный ход 630 мм за 18,9 с.
Какие характеристики сравнивать при замене
Сначала смотрят размер поля обработки: ходы по осям должны перекрывать область отверстий в детали вместе с запасом на зажим. Затем сравнивают диапазон частот шпинделя. Для малых диаметров нужны высокие обороты, для больших — низкие и крутящий момент.
Третий критерий — способ отсчета. Шкала и лимб подходят для единичных работ, числовое управление осями годится для серий. Для серий важны также тиски или приспособление, которое фиксирует деталь повторяемо.
Оснастка определяет итог не меньше станка. Патрон с биением, изношенная гильза и неплоский стол сводят на нет точность координатного стола. Режущий инструмент подбирают отдельно под материал и диаметр, по рекомендациям производителя самого инструмента.