Статья о том, как отсчитывается размер отверстия на сверлильном станке и как выставить упор, чтобы инструмент остановился в нужной точке. Режимы резания и подбор по материалу здесь не разбираются. Речь о ходе, допуске и настройке ограничителя.
Как считается глубина глухого и сквозного отверстия
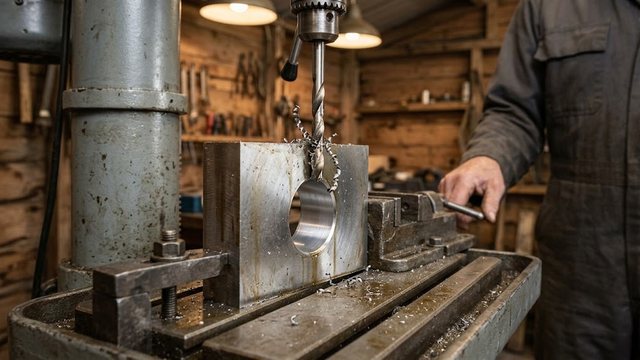
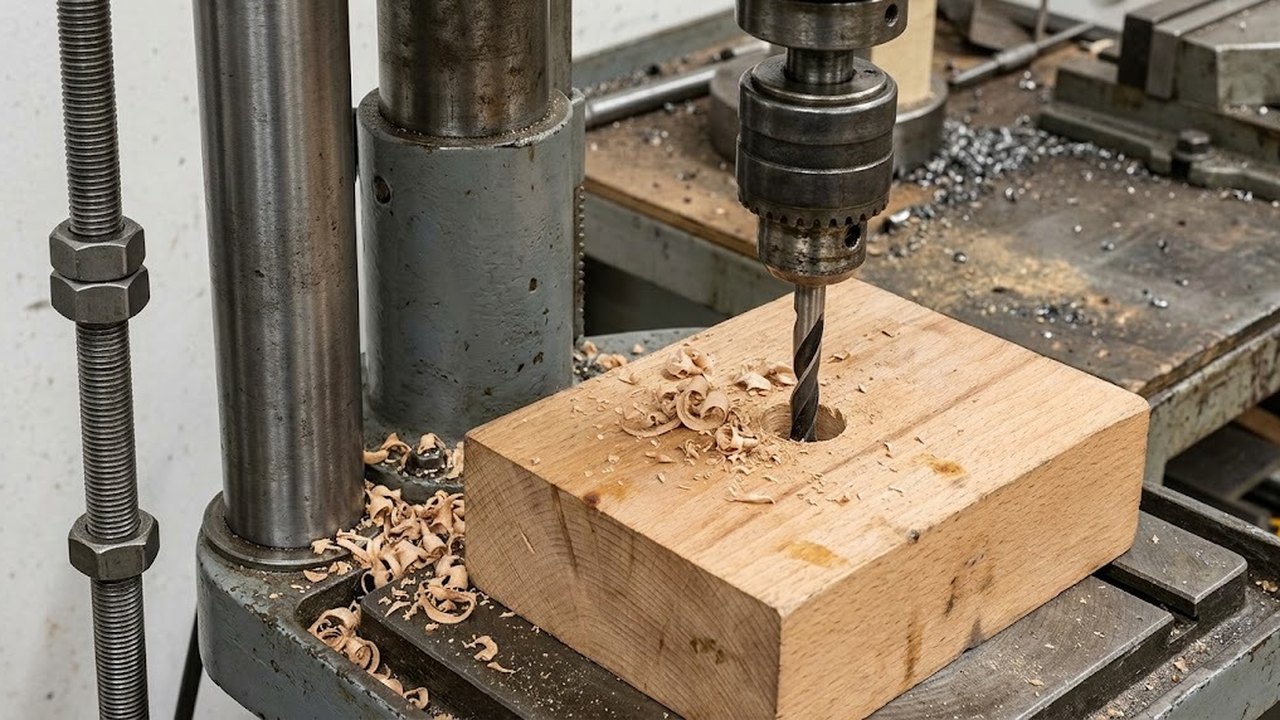
Глухое отверстие измеряют от поверхности детали до дна по полному диаметру цилиндрической части. На дне остается конус вершины, поэтому канал длиннее цилиндрической части. Для сталей и чугунов угол при вершине равен 116…118°. При 118° вершина занимает около 0,3 диаметра.
Если чертеж задает размер по полному диаметру, ход больше на длину вершины. Если размер дан вместе с конусом, ход равен ему. Прежде чем сверлить, выясняют, к чему относится число на чертеже. Для сверла 12 мм разница составляет 3,6 мм, и для детали с жестким допуском она означает брак. При изготовлении детали получение нужного размера зависит от исходных данных чертежа, а заданная точность часто составляет доли миллиметра. Допуск на глубину глухого отверстия определяет, хватит ли шкалы на гильзе или нужна проверка глубиномером.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
При сверлении сквозного отверстия ход равен толщине детали плюс длина вершины плюс запас на выход. Под деталь кладут подкладку или совмещают канал с пазом стола. Иначе вершина упрется в стол и сломается.
| Диаметр, мм | Длина вершины при 118°, мм | Минимальный ход при сквозном отверстии в детали 20 мм |
|---|---|---|
| 6 | 1,8 | 21,8 |
| 12 | 3,6 | 23,6 |
| 20 | 6,0 | 26,0 |
Значения в последней колонке дают минимум. Запас сверх них задают по высоте подкладки и по поведению материала на выходе.
Глубокое сверление и длина рабочей части
Единой границы нет. Один справочник относит к глубокому сверлению инструмент с рабочей частью от 8 диаметров. По другому источнику глубоким считается отверстие глубиной более 10 диаметров. Спиральный инструмент выпускают с рабочей частью от 1,5 до 50 диаметров. Ружейное сверление достигает отношения глубины к диаметру 300:1 и выше, для него нужен специальный станок.
В цеху границу определяют по признакам: инструмент греется, ось уходит в сторону, на выходе растет шероховатость. Эти дефекты проявляются раньше формального порога. Вывод инструмента нужен уже около 3 диаметров. Чем короче рабочая часть, тем жестче короткое сверло и меньше увод, поэтому для неглубокого отверстия длинную рабочую часть берут редко.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Вблизи тонкой стенки сверло уходит в сторону стенки, поэтому отверстие начинают с центровки или направляющей втулки.
Подобрать оборудование под вашу задачу
Сверление глубоких отверстий и удаление стружки
Чтобы просверлить глубокий канал, сначала решают задачу удаления стружки. В длинном канале она не выходит сама, канавки забиваются, момент растет, инструмент может сломаться. Поэтому применяют вывод. Каждый вывод дает отвод стружки, очищает канавки и дает охлаждающей жидкости дойти до зоны резания.
Сталь и вязкие сплавы дают длинную стружку, которая цепляется за стенку канала. Для таких материалов вывод нужен чаще. Для особо длинных каналов жидкость подают под давлением, для этого нужны сверла с внутренним каналом и станок с подводом.
Длина захода при прерывистом сверлении
По одному из руководств по прерывистому сверлению длина одного захода не превышает 5 диаметров. Вывод нужен уже с 3 диаметров. Возьмем диаметр 10 мм и отверстие 60 мм, то есть 6 диаметров. Выводить начинают с 30 мм, поэтому отверстие разумно делить на два захода по 30 мм.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Упор ограничивает суммарный ход и не считает заходы. Каждый заход оператор контролирует по шкале на гильзе. На станке с механической подачей отвод включает оператор рычагом или кнопкой, если такая функция предусмотрена. На станке с ручной подачей рычаг возвращают рукой.
Настройка упора для сверления отверстия на станке
Порядок для вертикального и настольного станка, если вы хотите получить точный размер:
- Закрепить деталь и зажать хвостовик в патроне с минимальным вылетом.
- Опустить инструмент до касания поверхности и считать нулевое значение по шкале.
- Прибавить к нулю нужный ход: размер отверстия, а при отсчете по полному диаметру еще и длину вершины. Выставить упор на полученное значение и затянуть контргайку.
- Выполнить пробное отверстие на отходе или на образце того же материала. Измерить результат глубиномером штангенциркуля и поправить упор.
- После смены или переточки найти нуль заново: длина инструмента изменилась.
Пробное отверстие выявляет люфт механизма подачи и проскальзывание в зажиме, которые шкала не показывает. Рычаг подачи не прижимают к упору с усилием: при упоре в ограничитель усилие передается на механизм подачи.
Какой станок подходит под нужную глубину
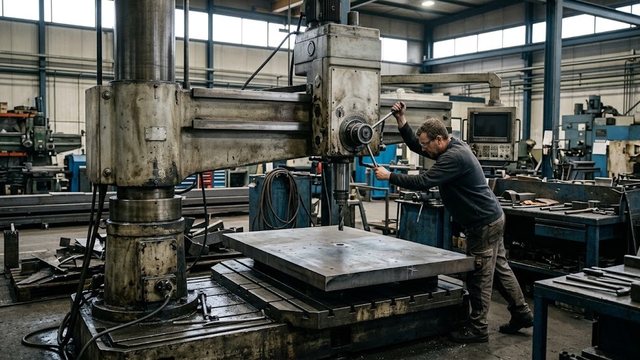
Ход шпинделя ограничен паспортным значением станка, поэтому перед тем как сверлить глубокое отверстие, сверяют ход с глубиной. Длина инструмента с патроном вместе с ходом должна уложиться в расстояние от шпинделя до стола. Для высокой детали стол опускают, на радиально-сверлильных станках перемещают рукав.
Радиально-сверлильные станки по моделям
Весь раздел →
Радиально-сверлильный станок 2А554

Радиально-сверлильный станок 2К522
Радиально сверлильный станок ГС545
Настольные сверлильные станки подходят для неглубоких отверстий в небольших деталях. Вертикально-сверлильные станки дают больший ход и вылет, чем настольные. Радиально-сверлильные станки берут крупные заготовки, которые нельзя сдвинуть под шпиндель. Магнитные сверлильные станки работают на самой заготовке, например на балке или трубе. Размер по программе с циклами отвода задают станки с ЧПУ. Для каналов, где нужна высокая точность, существуют станки для глубокого сверления.
Безопасность при сверлении металла на станке
Заготовку из металла зажимают в тисках или струбцинами, держать ее рукой нельзя: на выходе инструмент может схватить заготовку и провернуть. Стружку убирают крючком или щеткой после остановки станка. Когда станок обрабатывает сплав или трубу, направление вращения и положение зажима проверяют до пуска. Ограждение остается на месте, оператор работает в очках, а длинные волосы и свободная одежда убраны.
Когда настройка упора не помогает
Упор ограничивает ход независимо от формы и положения заготовки. Если канал длиннее рабочей части, упор не защитит инструмент от забивания канавок. На наклонной поверхности вершина сначала уходит в сторону, нуль считается по самой высокой точке, и размер от поверхности в точке оси выходит меньше заданного на перепад высот. В пакете из нескольких листов стружка попадает в зазоры, а нижний лист прогибается на выходе.
Цена ошибки зависит от типа отверстия. Недобор в глухом отверстии исправляется доработкой, пока деталь не снята со станка. Перебор в глухом отверстии обычно приводит к браку. При сквозном сверлении ошибка с упором стоит поломки и повреждения стола.